PET Preform Üretiminde Tam Elektrikli Enjeksiyon: Daha Hızlı, Daha Verimli ve Sürdürülebilir Üretimin Yeni Standardı
Ambalaj sektöründe rekabet her geçen gün artarken üreticilerin önündeki en kritik soru şu: Daha düşük enerji maliyeti ve daha az fire ile saatlik üretimi nasıl artırabiliriz?
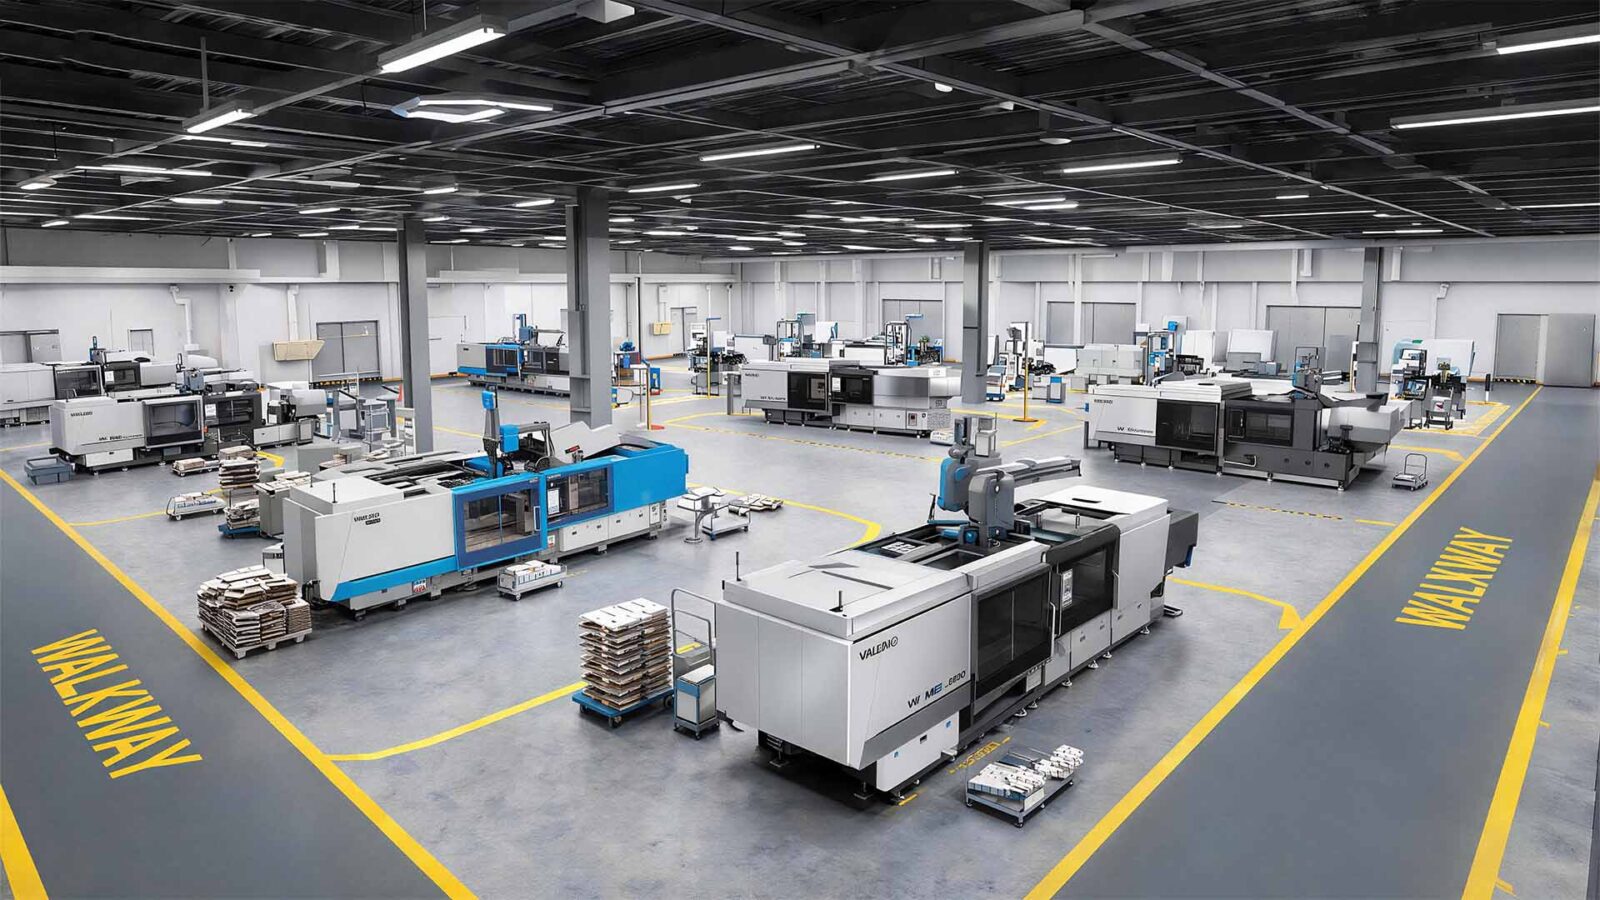
Özellikle gıda, içecek, kozmetik ve ev kimyasalları sektörlerine şişirme kalıplı (blow molding) ambalajların temelini oluşturan PET preform üretiminde hız, hassasiyet ve enerji verimliliği artık ayrı ayrı ele alınan başlıklar değil. Tam da bu noktada WePET Tam Elektrikli Enjeksiyon teknolojisi, modern üretim tesislerine hem ekonomik hem de çevresel açıdan güçlü bir avantaj sunuyor.
PET Preform Üretimi Neden Bu Kadar Hassastır?
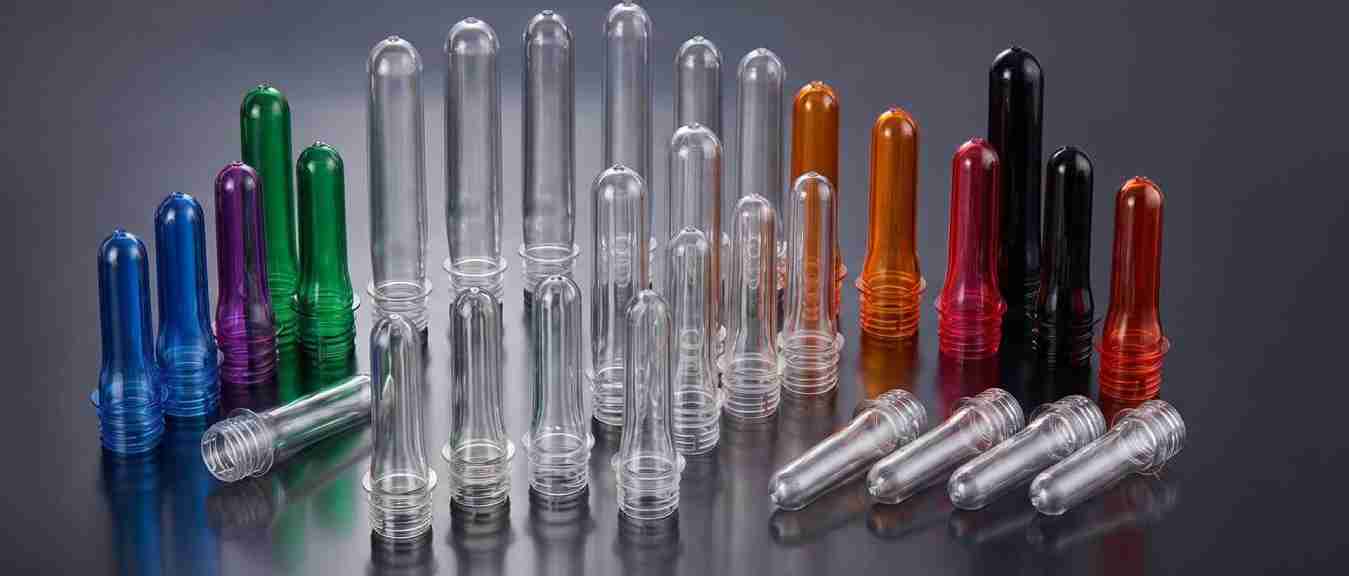
Polietilen tereftalat (PET) granüllerinin eritilip yüksek hassasiyetli kalıplara enjekte edilmesiyle elde edilen preformlar, şişirme aşamasına kadar geçen ara ürünlerdir. Nihai şişenin et kalınlığı dağılımı, optik berraklığı ve sızdırmazlık performansı doğrudan preform kalitesine bağlıdır.
Hataya yer bırakmayan bir üretim için süreç genellikle beş temel adımda ilerler:
- Reçine Hazırlama: PET granüllerindeki nem uzaklaştırılarak bozulma ve kristalleşme riski önlenir.
- Eritme: Malzeme homojen bir eriyik haline getirilir ve termal kararlılık sağlanır.
- Enjeksiyon: Eriyik PET, çok gözlü kalıp boşluklarına kontrollü hız ve basınçla aktarılır.
- Soğutma: Kalın cidarlı preformların formunu ve berraklığını koruyarak katılaşması sağlanır.
- Robotik Alma ve Aktarım: Parçalar, boyun ve diş yapılarına zarar verilmeden kalıptan alınıp sonraki aşamaya taşınır.
WePET Tam Elektrikli Enjeksiyon ile Neler Değişiyor?
Geleneksel sistemlere kıyasla daha çevik ve kararlı bir yapı sunan WePET serisi, PET preform üretiminin yüksek tempo gerektiren doğasına göre şekillendirilmiştir:
- İki Kademeli Enjeksiyon (Two-Stage) Avantajı: Plastikleştirme ve dozajlama görevi vida kademesine, yüksek hız ve basınçlı enjeksiyon ise ayrı bir piston kademesine bırakılır. Bu ayrım; 24, 48 hatta 144 gözlü yüksek kapasiteli kalıplarda çevrim süresini kısaltmaya ve eriyik kalitesini korumaya yardımcı olur.
- Paralel Hareketlerle Kısa Çevrim Süresi: Elektrikli tahrik mimarisi sayesinde hareketlerin birbirine paralel yürütülmesi, çevrim süresini (cycle time) aşağı çekerek toplam kapasiteyi büyütür.
- Yüksek Rijitlik, Düşük Fire: Güçlü yapısal rijitlik, yüksek basınç altında kalıp deformasyonunu sınırlayarak parça ağırlığı ve et kalınlığı tutarlılığını artırır.
- Kalıp Sonrası Soğutma ve Entegre Otomasyon: Dört istasyonlu kalıp sonrası soğutma sistemi, soğutma sürerken “hareket halindeyken şarj etme” özelliğiyle zaman kazandırır. Yan girişli ürün alma robotu ve sıcak yolluk (hot runner) kontrolü ise süreci daha akıcı hale getirir.
Üretici İçin Somut Kazanımlar
- Daha Düşük Enerji Tüketimi: Tam elektrikli yapı ve kızılötesi (infrared) ısıtma çözümleri enerji sarfiyatını azaltır.
- Hızlı Yatırım Geri Dönüşü: Üretim profiline bağlı olarak yıllık beş haneli (EUR/USD bazında) enerji tasarrufu potansiyeli, yatırımın kendini amorti etme süresini kısaltır.
- Daha Az Karbon Ayak İzi: Düşük enerji kullanımı, sürdürülebilirlik hedeflerine doğrudan katkı sağlar.
- Anlık Süreç Takibi: Ürün alma robotu ve kontrol altyapısı sayesinde çevrim adımları izlenerek kalite sürekliliği desteklenir.
Kusursuz Bir PET Preform Hattı İçin Gereken Temel Ekipmanlar
Tek başına güçlü bir enjeksiyon makinesi yeterli değildir; verimli bir hat için tüm yardımcı sistemlerin birbiriyle uyumlu çalışması gerekir:
- PET Enjeksiyon Kalıplama Makinesi
- PET Nem Alma ve Kurutma Sistemi
- PET Şişe Preform Kalıbı
- Kalıp Nem Alma Cihazı
- Su Soğutmalı Soğutma Grubu (Chiller)
Kurutma Neden Kritik?
PET higroskopik bir malzemedir ve enjeksiyon öncesi yeterince kurutulmazsa polimer bozulmasına bağlı olarak bulanıklık, renk değişimi, kırılganlık ve molekül ağırlığında düşüş görülebilir. Döner petek (desiccant rotor) teknolojisine sahip nem alma ünitesi (örneğin -40°C çiğlenme noktasına kadar), çift cidarlı paslanmaz çelik kurutma haznesi, kapalı devre vakum yükleyici ve kalıp bölgesinde yoğuşmayı önleyen kalıp nem alma cihazı bu sürecin temel taşlarıdır. Sahada genellikle 160–170°C sıcaklıkta, en az 4 saat kurutma ile <50 ppm altı nem hedeflenir; filtre ve sensör bakımları ise süreklilik için vazgeçilmezdir.
Kalıp Tasarımı ve 4 İstasyonlu Soğutmanın Gücü
Çok gözlü kalıplar (24, 48, 144 göz) ve valfli meme uçlarına (valve gate) sahip sıcak yolluk sistemleri yüksek verim sağlarken, dişli boyun bölgesinin zedelenmemesi için uygun ayırma ve çıkarma mekanizmaları kritik rol oynar. Preformların boyun halkalarından alınarak 4 istasyonlu soğutma yapısında değerlendirilmesi ise:
- Çevrim süresini kısaltır,
- Büzülmeyi dengeler ve çarpıklık/ovalite gibi iç gerilimleri azaltır,
- Termal yorgunluğu düşürerek kalıp ömrünü uzatır.
Tüm Süreç Tek Kaynakta: ELVER Makine
Enjeksiyon makinesinden kalıba, sıcak yolluk sistemlerinden kalıp sonrası soğutma istasyonlarına; malzeme kurutucularından kuru hava perdelerine ve chiller ünitelerine kadar tüm hattı tek noktadan kurgulamak, hem kurulum sürecini hızlandırır hem de proses uyumunu garanti altına alır. ELVER Makine, kapsamlı PET preform uzmanlığı ve çevre ekipmanlarıyla üreticilere uçtan uca, güvenilir ve sürdürülebilir çözümler sunar.