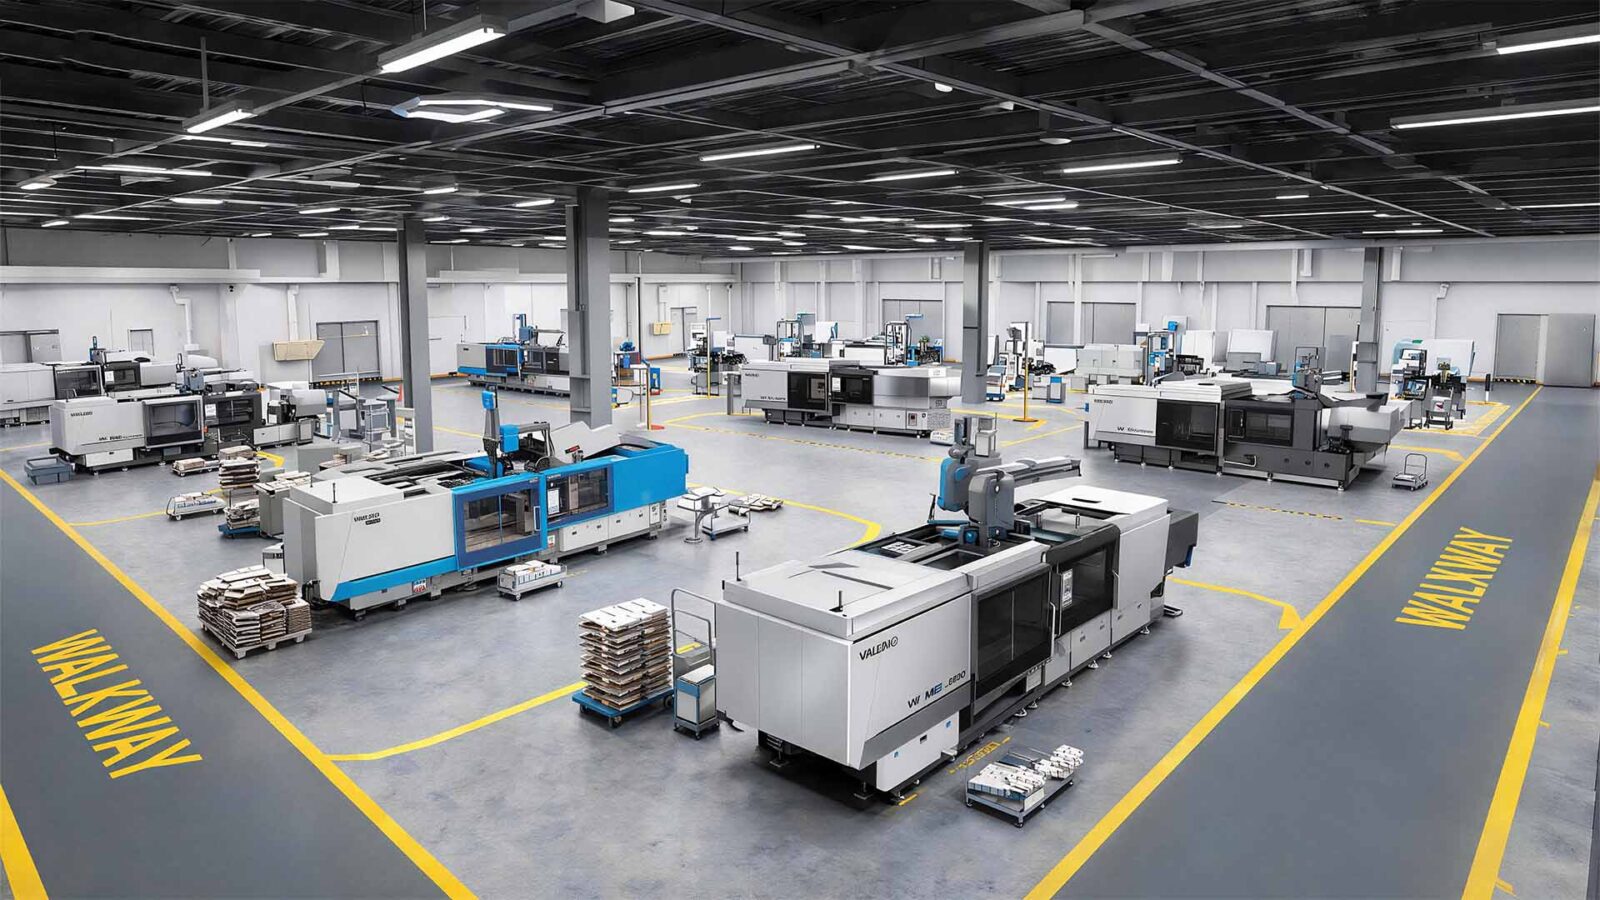
Bir enjeksiyon kalıplama makinesi, yüksek verimli ve kesintisiz bir üretim elde etmek için tek başına bağımsız bir ünite olarak çalışamaz. Hammadde halindeki polimer peletlerini kusursuz nihai ürünlere dönüştürmek için eksiksiz bir üretim hücresi; yardımcı (çevre) ekipmanlardan oluşan destekleyici bir ekosisteme ihtiyaç duyar.
Bu yardımcı sistemler; malzeme hazırlama, sıcaklık kontrolü, otomasyon ve kalite kontrol süreçlerini yönetir. Enjeksiyon kalıplama için gereken temel yardımcı ekipman kategorileri şunlardır:
1. Malzeme Taşıma ve Hazırlama Sistemleri
Plastik, makine kovanına ulaşmadan önce uygun şekilde depolanmalı, taşınmalı, kurutulmalı ve karıştırılmalıdır:
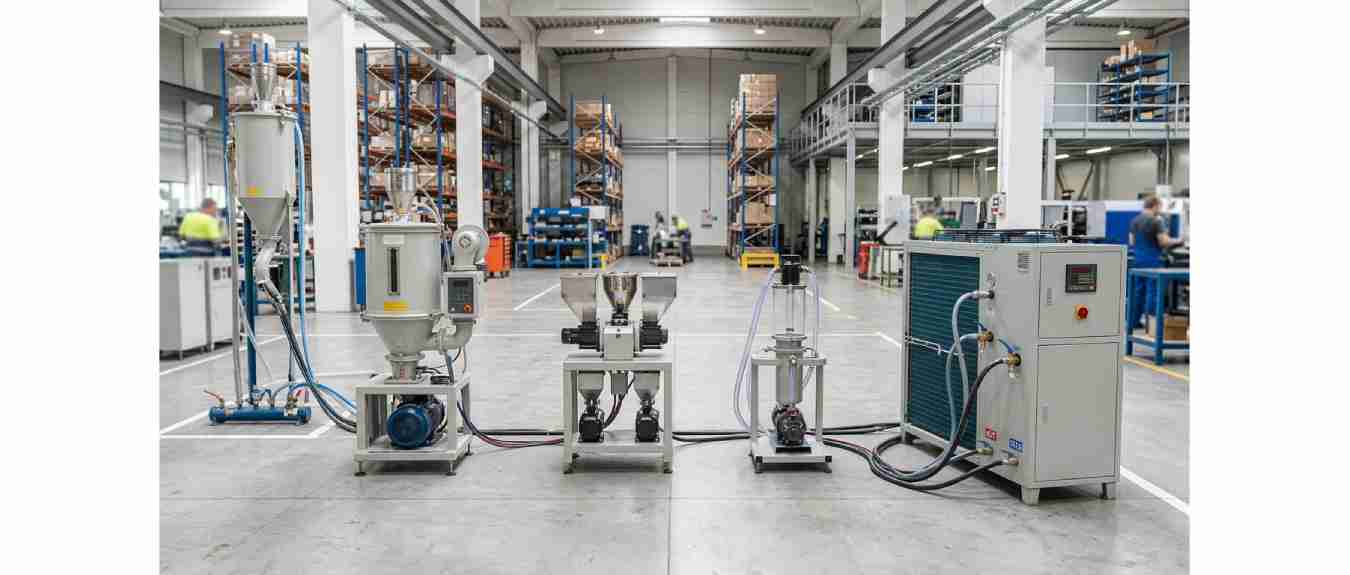
- Malzeme Kurutucuları: Higroskopik mühendislik plastikleri (PET, PA/Naylon, PC ve ABS gibi) havadaki nemi emer. Doğru kurutulmadığı takdirde nem; yüzey kusurlarına, kabarcıklara ve yapısal zayıflığa neden olur. Kurutucular, işleme öncesinde reçinenin içinden ısıtılmış ve nemi alınmış hava sirkülasyonu sağlar.
- Vakumlu Yükleyiciler / Otomatik Yükleyiciler: Otomatik yükleyiciler, plastik granülleri yer depolama bidonlarından veya kurutuculardan doğrudan makinenin hunisinin ağzına taşıyarak manuel iş gücünü ve kontaminasyonu (kirlenmeyi) en aza indirir.
- Karıştırıcılar ve Dozajlayıcılar: Volumetrik (hacimsel) veya gravimetrik (ağırlıksal) karıştırıcılar; beslemeden hemen önce saf reçineyi, masterbatch’i (renklendiricileri) ve kırma malzemeyi hassas oranlarda doğru bir şekilde karıştırır.
2. Sıcaklık Kontrol Sistemleri
Ürün boyutlarının homojen olmasını, doğru kristalleşmeyi ve kararlı çevrim sürelerini (siklus sürelerini) garanti etmek için hassas sıcaklık kontrolü şarttır:
- Chiller / Su Soğutma Sistemleri: Kalıplar, erimiş plastiği hızla katılaştırmak için ısısını sürekli olarak uzaklaştırmalıdır. Endüstriyel chiller’lar, kalıp kanallarına sabit sıcaklıkta soğuk su sağlar.
- Kalıp Sıcaklık Kontrol Cihazları / TCU’lar: Yüksek kalıp yüzey sıcaklığı gerektiren uygulamalar için (örneğin optik parçalar, yüksek parlaklığa sahip otomotiv bileşenleri veya mühendislik plastikleri), TCU’lar kalıbı tam olarak önceden ayarlanmış bir sıcaklıkta tutmak için basınçlı sıcak su veya yağ sirkülasyonu sağlar.
3. Hurda Yönetimi ve Geri Dönüşüm
- Granülatörler / Kırıcılar: Kusurlu parçalar, yolluklar ve çapaklar; saf malzeme ile güvenli bir şekilde yeniden karıştırılarak atıkları ortadan kaldırmak üzere homojen geri dönüşüm pullarına dönüştürülmek üzere derhal pres yanındaki veya merkezi granülatörlere beslenir.
4. Parça Çıkarma ve Otomasyon Sistemleri
- Parça Alma Robotları ve Al-Bırak (Pick-and-Place) Üniteleri: Yüksek hızlı 3 eksenli veya 6 eksenli servo robotlar, bitmiş parçaları ve yollukları açılan kalıptan güvenli bir şekilde çıkararak konveyör bantlarına veya paketleme istasyonlarına yerleştirir. Bu durum, tutarlı çevrim süreleri sağlar ve kalıbı hasardan korur.
- Konveyör Bantları: Üretimi tamamlanmış, kalıptan çıkarılmış bileşenleri inceleme, montaj veya paketleme için makine alanından uzaklaştırır.
5.Kalıp Yönetimi ve Hızlı Değişim Sistemleri
- Kalıp Değiştirme / Kilitleme Sistemleri: Hidrolik, pnömatik (havalı) veya mıknatıslı kilitleme sistemleri, farklı ürün kalıpları arasında geçiş yaparken duruş süresini önemli ölçüde azaltır.
- Sıcak Yolluk Kontrol Cihazları: Sıcak yolluk sistemleriyle donatılmış kalıplar için bu elektronik kontrol cihazları, yolluk kanalları içindeki plastiğin eriyik halde kalmasını sağlamak amacıyla ayrı manifold bölgelerinde hassas sıcaklıkları korur.