Plastik enjeksiyon kalıpları, ergitilmiş plastik hammaddenin yüksek basınç altında şekillendirilerek nihai ürüne dönüştürüldüğü, milimetrenin yüzdesi düzeyinde yüksek hassasiyetle üretilen çelik veya alüminyum yapılardır.
Plastik enjeksiyon sektörünün kalbi kabul edilen bu yapıların temel özelliklerini, ana bileşenlerini ve çalışma mekanizmasını inceleyelim.
1. Plastik Enjeksiyon Kalıplarının Temel Özellikleri
Başarılı bir enjeksiyon kalıbı sadece ürünün şeklini veren bir metal kütlesi değildir; aynı zamanda termal (soğutma) ve mekanik (hareket) bir sistemdir.
- Yüksek Dayanım ve Sertlik: Binlerce bar enjeksiyon basıncına ve yüz tonlarca kilitleme kuvvetine dayanacak yüksek kaliteli takım çeliklerinden (örneğin 1.2311, 1.2344, 2312) üretilirler.
- Hassas İmalat Toleransları: Kalıp parçaları genellikle mikron düzeyinde (0.01 mm) hassasiyetle CNC, EDM (Dalma Erozyon) ve taşlama tezgahlarında işlenir.
- Termal İletkenlik: Plastiğin kalıp içinde hızlıca donması için yüksek ısı transfer yeteneğine sahip olmalıdır.
- Yüzey Kalitesi: Ürünün parlak, mat veya desenli çıkmasını sağlayan kalıp boşluğu yüzey kalitesidir (Ayna polisaj, kumlama, dokulama vb.).
2. Enjeksiyon Kalıbının Ana Yapısı ve Bileşenleri
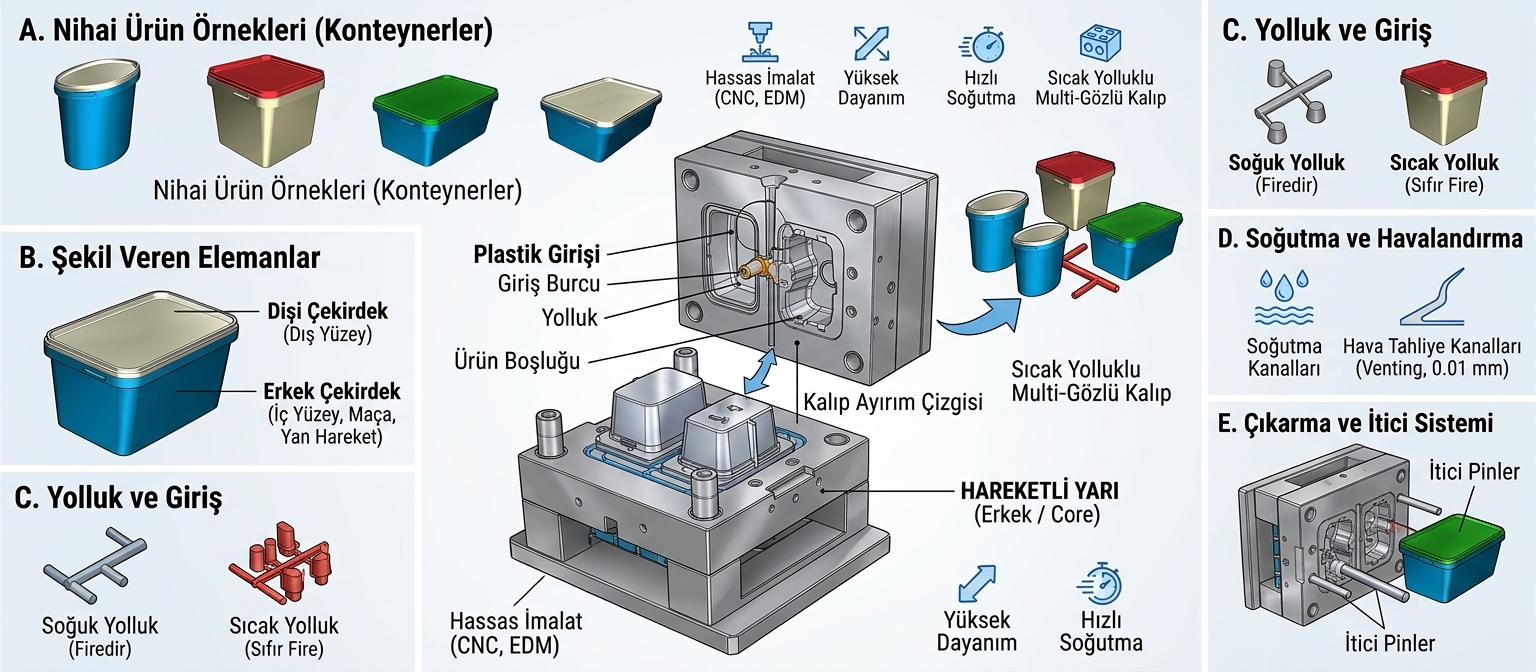
Bir plastik enjeksiyon kalıbı temel olarak iki ana yarıdan oluşur: Sabit Yarı (Dişi / Cavity) ve Hareketli Yarı (Erkek / Core).
┌────────────────────────────────────────┐
│ SABİT YARI (Dişi / Cavity) │
├────────────────────────────────────────┤
Plastik Girişi ──►│ Giriş Burcu ──► Yolluk ──► Ürün │
└────────────────────────────────────────┘
════════ Kalıp Ayırım Çizgisi ════════
┌────────────────────────────────────────┐
│ HAREKETLİ YARI (Erkek / Core) │
├────────────────────────────────────────┤
│ Ürün Maçaları ──► İtici Sistem │
└────────────────────────────────────────┘
Kalıbı oluşturan ana alt sistemler şunlardır:
A. Kalıp Bloğu ve Plakalar
- Merkezleme Burcu ve Bağlantı Plakaları: Kalıbın enjeksiyon makinesine doğru eksende sabitlenmesini sağlar.
- Kalıp Hamlesi (Mold Base): Diğer tüm parçaları üzerinde taşıyan standart gövde plakalarıdır.
B. Şekil Veren Elemanlar (Dişi ve Erkek Çekirdek)
- Dişi Taraf (Cavity): Genellikle sabit plakada yer alır, ürünün dış yüzey formunu belirler.
- Erkek Taraf (Core): Hareketli plakada yer alır, ürünün iç yüzey formunu ve et kalınlığını belirler. Kalıp açıldığında ürün genellikle bu tarafta kalır.
C. Yolluk ve Giriş (Runner & Gate) Sistemi
Erimiş plastiği enjeksiyon ünitesinden kalıp boşluğuna taşıyan kanallardır.
- Soğuk Yolluk (Cold Runner): Plastik yolluk kanalında donar ve her baskıda ürünle birlikte dışarı atılır (kırma hammadde olarak geri dönüştürülebilir).
- Sıcak Yolluk (Hot Runner): Rezistanslar ile yolluk kanalı sürekli sıcak tutulur. Malzeme fire vermeden direkt ürün boşluğuna enjekte edilir.
D. Soğutma ve Havalandırma Sistemi
Enjeksiyon döngü süresinin %60–70’ini soğutma aşaması oluşturur.
- Soğutma Kanalları: Kalıp çeliği içinde açılan ve içinden su/yağ geçen kanallardır. Ürünün homojen soğumasını ve çarpılmamasını sağlar.
- Hava Tahliye Kanalları (Venting): Plastik dolarken içerideki havanın kaçmasını sağlayan mikro derinlikteki (0.01–0.03 mm) kanallardır. Hava tahliye edilmezse üründe yanık izleri veya eksik baskı oluşur.
E. Çıkarma ve İtici Sistemi (Ejection System)
Kalıp açıldığında soğuyan ürünün erkek çekirdek üzerinden pürüzsüzce itilerek düşmesini sağlayan mekanizmadır.
- İtici Pinler (Pimler): Ürünün görünmeyen kısımlarına basarak ürünü dışarı iter.
- Sıyırıcı Plakalar / İtici Plakası: Dairesel veya ince cidarlı parçaları deforme etmeden çıkarmak için kullanılır.
F. Maça ve Yan Hareket Sistemleri (Sliders/Cores)
Eğer üretilecek üründe vida dişi, yan delik veya ters açı (undercut) varsa, kalıbın açılma yönüne dik hareket eden mekanik veya hidrolik maçalar kullanılır.
3. Kalıp Tiplerine Göre Sınıflandırma
- İki Plakalı Kalıplar: En basit ve yaygın kalıp tipidir. Tek bir ayırım hattı (parting line) bulunur.
- Üç Plakalı Kalıplar: Soğuk yolluğun üründen otomatik olarak ayrılması gereken durumlarda kullanılır; iki farklı açılma düzlemi vardır.
- Sıcak Yolluklu Kalıplar: Fire oluşumunu sıfıra indiren, yüksek adetli seri üretimler (ambalaj, kapak vb.) için tercih edilen sistemlerdir.
- Çok Gözlü (Multi-Cavity) Kalıplar: Tek bir enjeksiyon döngüsünde birden fazla (örneğin 4, 8, 16 veya 32 adet) ürün üreten kalıplardır.
Özet
İyi tasarlanmış bir plastik enjeksiyon kalıbı; düşük döngü süresi, sıfıra yakın fire, uzun çalışma ömrü ve yüksek ürün kalitesi anlamına gelir. Kalıp imalatındaki mühendislik başarısı, üretim hattındaki birim maliyeti ve rekabet gücünü doğrudan belirleyen en kritik unsurdur.