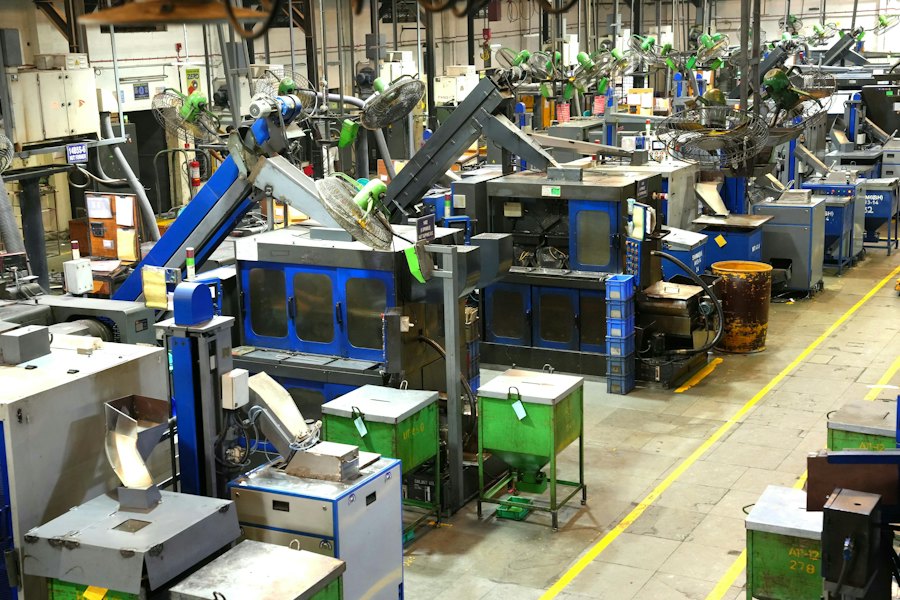
Evimizdeki kovadan arabadaki iç trim parçasına, şişe kapağından beyaz eşyanın plastik aksamına kadar çevremizdeki plastik ürünlerin büyük bölümü plastik enjeksiyon kalıplama yöntemiyle üretilir. Bu yazıda yöntemin nasıl çalıştığını, kalıbın neden bu kadar önemli olduğunu ve üretim yaptıracak firmaların nelere dikkat etmesi gerektiğini sade bir dille anlatıyoruz.
Plastik enjeksiyon kalıplama nedir?
Enjeksiyon kalıplama, granül hâlindeki plastik hammaddenin ısıtılarak eritilmesi, basınçla kapalı bir kalıbın içine doldurulması ve soğuyup katılaştıktan sonra kalıptan çıkarılması esasına dayanan bir seri üretim yöntemidir. Kalıbın iç boşluğu ürünün birebir negatifidir; bu sayede aynı ölçü ve görünümde binlerce, hatta milyonlarca parça üretilebilir.
Yöntemin en büyük avantajı tekrarlanabilirliktir. Kalıp ve makine ayarları doğru yapıldığında her çevrimde aynı parça elde edilir. Buna karşılık kalıp yatırımı başlangıçta önemli bir maliyettir; bu nedenle enjeksiyon kalıplama genellikle orta ve yüksek adetli üretimlerde tercih edilir.
Süreç adım adım nasıl işler?
Bir enjeksiyon çevrimi birkaç saniye ile birkaç dakika arasında sürebilir. Süre; parçanın boyutuna, et kalınlığına ve kullanılan hammaddeye göre değişir. Temel adımlar şunlardır:
- Kalıbın kapanması: Makinenin kapama ünitesi kalıbın iki yarısını birbirine bastırır ve enjeksiyon sırasında açılmamaları için kilitler.
- Enjeksiyon (dolum): Haznede eriyen plastik, vida yardımıyla kalıp boşluğuna basınçla gönderilir.
- Tutma (ütüleme): Plastik soğurken hacmi bir miktar küçülür. Bu kaybı karşılamak için bir süre daha basınç uygulanır.
- Soğutma: Kalıbın içindeki soğutma kanallarında dolaşan su, parçanın katılaşmasını sağlar. Çoğu zaman çevrimin en uzun bölümü soğutmadır.
- Kalıbın açılması ve parçanın çıkarılması: Kalıp açılır, iticiler parçayı dışarı atar ya da bir robot parçayı alır. Ardından yeni çevrim başlar.
Kalıp neden bu kadar önemli?
Enjeksiyon üretiminde kaliteyi belirleyen en önemli unsur kalıptır. İyi tasarlanmış bir kalıp; parçanın ölçü tutarlılığını, yüzey kalitesini, çevrim süresini ve dolayısıyla birim maliyeti doğrudan etkiler. Kalıp konuşulurken öne çıkan başlıklar şunlardır:
- Göz sayısı: Kalıbın bir çevrimde kaç parça ürettiği. Çok gözlü kalıplar adet başına maliyeti düşürür ama yatırımı artırır.
- Yolluk sistemi: Erimiş plastiğin parçaya ulaştığı kanallar. Soğuk yolluklu kalıplarda yolluk da parçayla birlikte katılaşır ve ayrılır; sıcak yolluklu kalıplarda kanallar ısıtılarak hammadde kaybı azaltılır.
- Soğutma tasarımı: Dengesiz soğutma, parçada çarpılmaya ve çevrim süresinin uzamasına yol açar.
- Kalıp malzemesi ve bakımı: Kalıbın ömrü kullanılan çeliğe, üretim adedine ve düzenli bakıma bağlıdır.
Kalıp tasarımı ve imalatı ayrı bir uzmanlık alanıdır. Rehberimizdeki kalıp firmalarını inceleyerek bu alanda çalışan işletmelere ulaşabilirsiniz.
Enjeksiyon kalıplamayla neler üretilir?
Yöntem çok geniş bir ürün yelpazesinde kullanılır. Sektörde sık karşılaşılan örnekler:
- Ev ve endüstri tipi plastik kovalar ve kaplar
- Şişe, bidon ve ambalajlar için plastik kapaklar
- Otomotiv iç ve dış plastik parçaları
- Beyaz eşya plastik parçaları
- Tek kullanımlık ürünler, züccaciye ve medikal sarf malzemeleri
Sık görülen üretim kusurları
Enjeksiyon üretiminde karşılaşılan kusurların çoğu; kalıp tasarımı, makine ayarları ya da hammaddenin hazırlanmasıyla ilgilidir. En sık görülenler:
- Çapak: Kalıbın birleşme yüzeylerinden taşan ince plastik. Genellikle kalıp aşınması ya da yetersiz kapama kuvvetiyle ilişkilidir.
- Eksik dolum: Plastiğin kalıbın her noktasına ulaşamaması. Düşük sıcaklık, yetersiz basınç ya da hava tahliyesinin zayıf olması neden olabilir.
- Çökme izi: Kalın kesitli bölgelerde yüzeyde oluşan çukurluklar. Et kalınlığının dengeli tasarlanması ve tutma basıncının doğru ayarlanması önemlidir.
- Çarpılma: Parçanın kalıptan çıktıktan sonra eğilmesi. Dengesiz soğutma ve iç gerilmeler başlıca sebeplerdendir.
- Akış ve nem izleri: Yüzeyde görülen çizgi ya da gümüşi lekeler. Bazı hammaddelerin üretimden önce kurutulması gerekir.
Bu kusurların büyük kısmı, ürün tasarım aşamasında kalıpçı ve üreticiyle birlikte çalışılarak en baştan önlenebilir.
Kendi üretim mi, fason enjeksiyon mu?
Makine parkı kurmak; yatırım, yetişmiş personel ve sürekli iş yükü gerektirir. Ürün yelpazesi dar olan ya da yeni ürünü pazarda denemek isteyen firmalar için fason enjeksiyon çoğu zaman daha esnek bir seçenektir. Fason üretimde kalıp sizin olur ya da üreticiyle birlikte yaptırılır; üretim ise anlaşmalı firmanın tesisinde yapılır.
Üretici seçerken sorulacak sorular
Fason üretim ya da kalıp imalatı için görüşme yaparken aşağıdaki sorular doğru firmayı bulmanızı kolaylaştırır:
- Benzer ürün ve hammaddeyle daha önce çalıştınız mı? Örnek parça gösterebilir misiniz?
- Makine parkınız ürünümün boyutuna ve adedine uygun mu?
- Kalıp kime ait olacak, bakım ve onarım sorumluluğu kimde?
- İlk numune, ölçü kontrolü ve onay süreci nasıl işliyor?
- Hammadde tedariki sizden mi, bizden mi? Geri dönüştürülmüş hammadde kullanılacak mı?
- Kalite kontrol ve izlenebilirlik için hangi kayıtları tutuyorsunuz?
- Teslim süreleri, paketleme ve sevkiyat nasıl planlanıyor?
Sonuç
Plastik enjeksiyon kalıplama; doğru kalıp, uygun hammadde ve iyi ayarlanmış bir üretim süreciyle bir araya geldiğinde yüksek adetli üretimin en verimli yollarından biridir. Projenizin ihtiyacına uygun kalıpçı, fason üretici ya da hammadde tedarikçisini bulmak için sektörlere göre firma listemize göz atabilirsiniz.